 الصفحة الرئيسية > معلومات عنا > مدونة > صفائح الفولاذ المقاوم للصدأ والألمنيوم: شرح تفاوتات القطع بالليزر
عند تصميم الأجزاء المعدنية للمعدات الصناعية، يمكن أن يؤدي الانحراف البسيط في الأبعاد إلى حدوث مشكلات لاحقًا في الإنتاج. قد لا تتم محاذاة الثقوب مع نقاط التثبيت، وقد تترك لوحات التغليف فجوات غير متساوية، والأجزاء التي تبدو مقبولة بشكل فردي قد لا تتناسب معًا أثناء التجميع. تعتبر هذه المشكلات ذات أهمية خاصة عند العمل مع الفولاذ المقاوم للصدأ وصفائح الألومنيوم، حيث يمكن أن تؤثر خصائص المواد وهندسة الأجزاء على النتيجة النهائية.
يساعد فهم العوامل الكامنة وراء تفاوتات القطع بالليزر المهندسين على إعداد رسومات أكثر عملية واختيار المواد المناسبة ووضع متطلبات فحص واقعية قبل بدء الإنتاج. بالنسبة لمشتري المعدات الأصلية، تسهل هذه المعرفة أيضًا توصيل التوقعات الفنية مع شريك تصنيع الصفائح المعدنية.
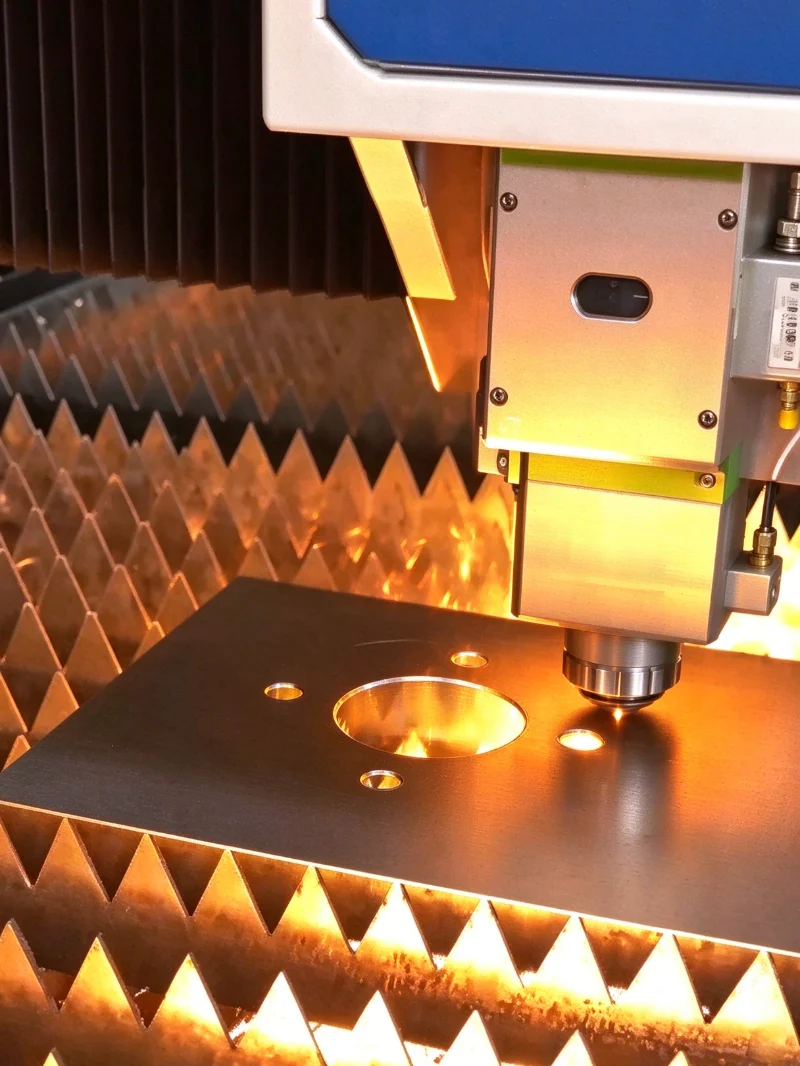
يشير تحمل القطع بالليزر إلى الفرق المسموح به بين البعد المحدد في الرسم الهندسي والبعد الفعلي للجزء النهائي. فهو يحدد مدى تطابق الحافة المقطوعة أو الثقب أو الفتحة أو المظهر الجانبي الخارجي مع التصميم.
على سبيل المثال، إذا حدد الرسم بُعدًا قدره 100 مم مع تفاوت قدره ±0.05 مم، فإن البعد المُقاس المقبول سيتراوح من 99.95 مم إلى 100.05 مم. يعتمد ما إذا كان هذا التسامح مناسبًا على وظيفة الميزة والمادة وسمك الورقة وظروف القطع.
لا تتطلب كل ميزة نفس المستوى من الدقة. قد تحتاج فتحة التثبيت التي تحدد موقع أحد المكونات المهمة إلى تحكم أكثر إحكامًا من الحافة الخارجية المغطاة بلوحة أخرى. يمكن أن يؤدي تطبيق التفاوتات الصارمة غير الضرورية على كل البعد إلى تعقيد عملية التصنيع والفحص دون تحسين المنتج النهائي.
يجب أن يحدد الرسم العملي الأبعاد الحرجة بوضوح ويميزها عن الأبعاد العامة. يتيح ذلك لفرق الهندسة والإنتاج تركيز موارد الفحص على الميزات الأكثر أهمية من حيث الملاءمة والوظيفة والتجميع.
يستخدم كل من الفولاذ المقاوم للصدأ والألومنيوم على نطاق واسع في تصنيع الصفائح المعدنية الصناعية، ولكن خصائصهما الفيزيائية تخلق اعتبارات معالجة مختلفة.
يتم تقدير الفولاذ المقاوم للصدأ لمقاومته للتآكل وقوته ومتانته. يتم اختيار درجات مثل 304 و316 بشكل شائع لحاويات المعدات والأغطية الواقية والمكونات المعرضة لبيئات التشغيل الصعبة. أثناء القطع بالليزر، يجب أن تتوافق معلمات القطع مع درجة المادة وسمكها لتحقيق حافة نظيفة ونتائج أبعاد متسقة.
الألومنيوم أخف وزنًا ويوفر مقاومة مفيدة للتآكل والتوصيل الحراري. غالبًا ما يتم اختياره للعلب خفيفة الوزن والألواح الهيكلية والأقواس ومكونات المعدات التي يكون فيها تقليل الكتلة أمرًا مهمًا. تؤثر خصائصه الحرارية وحالة سطحه على عملية القطع، لذلك لا ينبغي تطبيق الإعدادات المناسبة للفولاذ المقاوم للصدأ تلقائيًا على الألومنيوم.
بالنسبة لكلتا المادتين، تعتمد الدقة على ما هو أكثر من الليزر نفسه. يمكن أن يؤثر تسطيح الصفائح واتساق السُمك وحالة المواد وسرعة القطع وإدخال الحرارة وهندسة الأجزاء واستقرار إعداد الإنتاج على الأبعاد النهائية.
في شركة Hehua Machinery Technology (Kunshan) المحدودة، تعتبر متطلبات اختيار المواد والرسم جزءًا من عملية تصنيع الصفائح المعدنية الأوسع. تساعد مطابقة طريقة القطع مع تصميم المواد والمكونات في إنشاء نقطة بداية أكثر موثوقية للثني واللحام والتجميع اللاحق.
يعد سمك الورقة أحد العوامل الأولى التي يجب على المهندسين مراعاتها عند تحديد متطلبات القطع بالليزر. تغطي قدرات معالجة الصفائح المعدنية لشركة Hehua سمكًا يتراوح من 0.5 مم إلى 12 مم، بما في ذلك الفولاذ المدرفل على البارد، والفولاذ المجلفن، والفولاذ المقاوم للصدأ، وصفائح الألومنيوم.
ومع ذلك، فإن نطاق السُمك القابل للمعالجة لا يعني أن كل جزء ضمن هذا النطاق سيحقق نفس التسامح. يمكن أن تكون الصفائح الرقيقة أكثر عرضة للحركة أو التشويه أثناء المناولة، بينما قد تتطلب الصفائح السميكة معلمات قطع مختلفة للحفاظ على جودة الحافة واتساق الأبعاد.
هندسة الأجزاء مهمة أيضًا. يمكن للمكونات الطويلة والضيقة، والثقوب المتقاربة، والفتحات الصغيرة، والزوايا الداخلية الحادة، والمقاطع المعقدة أن تمثل تحديات مختلفة من الألواح المستطيلة البسيطة. قد تتأثر الميزات الموضوعة بالقرب من بعضها البعض بتراكم الحرارة، في حين أن الأجزاء الضيقة يمكن أن تكون أكثر حساسية للتشوه.
عند إعداد الرسم، يجب على المهندسين مراعاة العلاقة بين سمك الورقة وحجم الميزة. يجب مراجعة أقطار الثقب وعرض الفتحة ونصف قطر الزاوية والمسافات بين الميزات المتجاورة مقابل عملية التصنيع المقصودة بدلاً من تحديدها بشكل مستقل.
بالنسبة للأجزاء المعقدة، يمكن للمراجعة الهندسية قبل الإنتاج تحديد مشكلات القطع والتشكيل المحتملة. قد يكون ضبط موضع الميزة أو هندستها في مرحلة التصميم أكثر فعالية من محاولة تصحيح مشكلة الأبعاد بعد تصنيع الأجزاء.
تتراوح قدرة التحمل لأبعاد القطع بالليزر المعلنة من Hehua من ±0.03 إلى ±0.05 مم، اعتمادًا على المكون وظروف المعالجة المطبقة. يوفر هذا مرجعًا مفيدًا للمشاريع التي تتطلب تحكمًا دقيقًا في الأبعاد.
ومع ذلك، ينبغي تأكيد التسامح النهائي للرسم الفعلي. يمكن أن يؤثر نوع المادة، والسمك، وحجم الجزء الإجمالي، وتعقيد الكفاف، وموقع الميزة، وطريقة الفحص على ما إذا كان متطلب معين عمليًا أم لا.
من المهم أيضًا التمييز بين تفاوتات القطع بالليزر وتفاوتات المجموعة المُصنَّعة بالكامل. قد تستوفي اللوحة المسطحة أبعادها المحددة بعد القطع، ولكن الثني واللحام والتجميع اللاحق يمكن أن يؤدي إلى اختلاف إضافي في الأبعاد.
على سبيل المثال، قد تحتوي حاوية المعدات على فتحات تثبيت متعددة وحواف منحنية. يجب أن تتماشى مواضع الفتحات مع مكونات التزاوج، في حين يجب أن تظل زوايا الحافة والأبعاد الإجمالية ضمن متطلبات التجميع. إن تلبية تفاوت القطع وحده لا يضمن ملاءمة العلبة الكاملة بشكل صحيح.
ولهذا السبب يجب أن يأخذ تخطيط التسامح بعين الاعتبار تسلسل التصنيع الكامل. بالنسبة للأجزاء التي تتطلب عدة عمليات، يجب أن تحدد مراجعة الرسم الواجهات الهامة وتحدد كيفية مساهمة كل عملية في الأبعاد النهائية.
يتحقق الفحص مما إذا كان الجزء النهائي يلبي المتطلبات المحددة في الرسم الهندسي. وتعتمد الطريقة المناسبة على حجم المكون، ومدى تعقيد هندسته، وأهمية الأبعاد التي يتم فحصها.
تشمل أنشطة الفحص الشائعة لأجزاء الصفائح المعدنية المقطوعة بالليزر ما يلي:
ل التحقق من الأبعاد الخارجية والطول أو العرض الإجمالي مقابل الرسم.
ل قياس أقطار الثقب وعرض الفتحة والمسافات بين الميزات المهمة.
ل فحص حواف القطع بحثًا عن نتوءات ومخالفات وعيوب مرئية.
l التحقق من سماكة المادة والتأكد من مطابقة المادة الموردة للدرجة المحددة.
ل مراجعة الأبعاد الحرجة مرة أخرى بعد الثني أو العمليات الأخرى عندما تؤثر على التجميع النهائي.
بالنسبة للمكونات المعقدة، يمكن أن يساعد فحص جهاز القياس الإحداثي (CMM) في التحقق من الأبعاد المتعددة مقابل الرسم الهندسي. يعد فحص المادة الأولى مفيدًا بشكل خاص عند تقديم جزء جديد أو تغيير تصميمه لأنه يسمح للفريق بتحديد مشكلات الأبعاد قبل الشروع في عملية إنتاج أكبر.
تتضمن عملية مراقبة جودة الصفائح المعدنية في Hehua فحص أبعاد المادة الأولى، وفحوصات أثناء العملية، وفحص أبعاد الانحناء الرئيسية. يمكن أن تدعم تقارير الأبعاد وسجلات فحص المظهر متطلبات قبول العميل.
يجب الاتفاق على خطة الفحص قبل الإنتاج، خاصة بالنسبة للأجزاء ذات التفاوتات المسموح بها أو واجهات التجميع الصعبة. تقلل المتطلبات الواضحة من عدم اليقين بشأن كيفية قياس الأبعاد والنتائج التي تحدد القبول.
غالبًا ما يكون القطع بالليزر هو المرحلة الأولى فقط في إنتاج مكونات الصفائح المعدنية النهائية. بعد القطع، قد تخضع الأجزاء للثني والختم والتثبيت واللحام وإزالة الأزيز ومعالجة السطح باستخدام الحاسب الآلي قبل التجميع النهائي.
يمكن أن تؤثر كل عملية على الأبعاد أو المظهر. يقدم الانحناء زنبركًا خلفيًا، والذي يمكن أن يؤثر على زوايا الحافة والأبعاد الكلية. يمكن أن يسبب اللحام تشوهًا حراريًا موضعيًا، خاصة عند ربط عدة مكونات في حاوية أو مجموعة هيكلية. قد يؤثر تشطيب السطح أيضًا على المظهر أو تغطية الحواف أو ملاءمة المكونات المتطابقة بشكل وثيق.
ولهذا السبب، ينبغي تقييم الأبعاد الحرجة في سياق الجزء النهائي وليس فقط في مرحلة القطع. على سبيل المثال، قد تتطلب فتحة التركيب الموجودة بالقرب من المنعطف اهتمامًا خاصًا لأن عملية الثني يمكن أن تؤثر على الهندسة المحيطة.
تدعم Hehua تصنيع الصفائح المعدنية المتكاملة، بما في ذلك القطع بالليزر، والثني CNC، والتثبيت، واللحام، والتجميع، والمعالجة السطحية مثل طلاء المسحوق، والتنظيف بالفرشاة، والأكسدة. يساعد تنسيق هذه العمليات في الحفاظ على توافق متطلبات التصنيع طوال عملية الإنتاج.
عند طلب عرض أسعار، يجب على المشترين تقديم أحدث الرسومات الهندسية، وتحديد الأبعاد المهمة، وتحديد المواد والسمك، ووصف أي تشطيب للسطح أو متطلبات التجميع. يمكن أيضًا للملفات ثلاثية الأبعاد بتنسيقات STEP أو IGES أن تساعد المهندسين على فهم الأشكال الهندسية المعقدة ومراجعة مشكلات التصنيع المحتملة.
يمنح الرسم الواضح الشركة المصنعة أساسًا عمليًا لتقييم الجدوى وتخطيط الإنتاج وفحص الأجزاء النهائية. قبل إطلاق التصميم، يجب على المهندسين التحقق من تحديد درجة المادة وسمكها، وتحديد الأبعاد الحرجة بوضوح، وتعكس التفاوتات المطلوبة الاحتياجات الوظيفية الفعلية.
ومن المهم بنفس القدر النظر في كيفية تجميع الجزء. يجب مراجعة واجهات التركيب وألواح التزاوج ومواقع التثبيت ومواضع الانحناء معًا. عندما تشكل أجزاء متعددة مجموعة أكبر، فإن فحص العلاقة بين المكونات الفردية يمكن أن يمنع المشكلات التي قد لا تكون واضحة عند فحص كل جزء على حدة.
بالنسبة للمشاريع الجديدة، يوفر إنتاج النموذج الأولي فرصة للتحقق من الأبعاد وملاءمة التجميع قبل الالتزام بمجموعة أكبر. يمكن دمج أي تغييرات يتم تحديدها خلال هذه المرحلة في الرسومات وخطة التصنيع، مما يقلل من احتمالية التعديلات المتكررة أثناء الإنتاج الضخم.
تقدم شركة Hehua Machinery Technology (Kunshan) المحدودة خدمات تصنيع الصفائح المعدنية للآلات الصناعية ومكونات السيارات والنقل بالسكك الحديدية والفضاء ومعدات الطاقة الجديدة وتطبيقات التصنيع المتطورة الأخرى. وبدعم من فريق فني محترف وأنظمة إدارة جودة معتمدة، تعمل الشركة مع العملاء على مراجعة الرسومات وتصنيع المكونات وفحص الأبعاد ومتطلبات الإنتاج المتكاملة.
يبدأ تحديد التفاوت الصحيح بفهم كيفية عمل المكون، والأبعاد المهمة، وكيف يمكن أن تؤثر المادة وعمليات التصنيع اللاحقة على النتيجة النهائية. يجب تقييم الأجزاء المصنوعة من الفولاذ المقاوم للصدأ والألومنيوم وفقًا لهندستها الفعلية وظروف الإنتاج بدلاً من الاعتماد على رقم تسامح واحد لكل تطبيق.
بالنسبة للمشاريع التي تشتمل على حاويات مخصصة، أو أقواس تثبيت، أو أغلفة واقية، أو مكونات صفائح معدنية دقيقة، يمكن أن يوفر القطع بالليزر التشكيلات الأولية اللازمة لعملية تصنيع منسقة. تتيح مشاركة رسوماتك ومواصفات المواد ومتطلبات السُمك والأبعاد الحرجة لفريق التصنيع تقييم الجدوى والتوصية بنهج إنتاج مناسب.
من خلال المعالجة المتكاملة للصفائح المعدنية ومراقبة جودة الأبعاد، تدعم شركة Hehua Machinery Technology (Kunshan) Co., Ltd. العملاء بدءًا من تطوير النموذج الأولي وحتى الإنتاج على دفعات، مما يساعد على مواءمة دقة القطع مع متطلبات المكون النهائي.

 عنوانرقم 66 طريق شينغبو، مدينة لوجيا، مدينة كونشان، مباني المصنع 3 و 4
 ar
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 رسالة